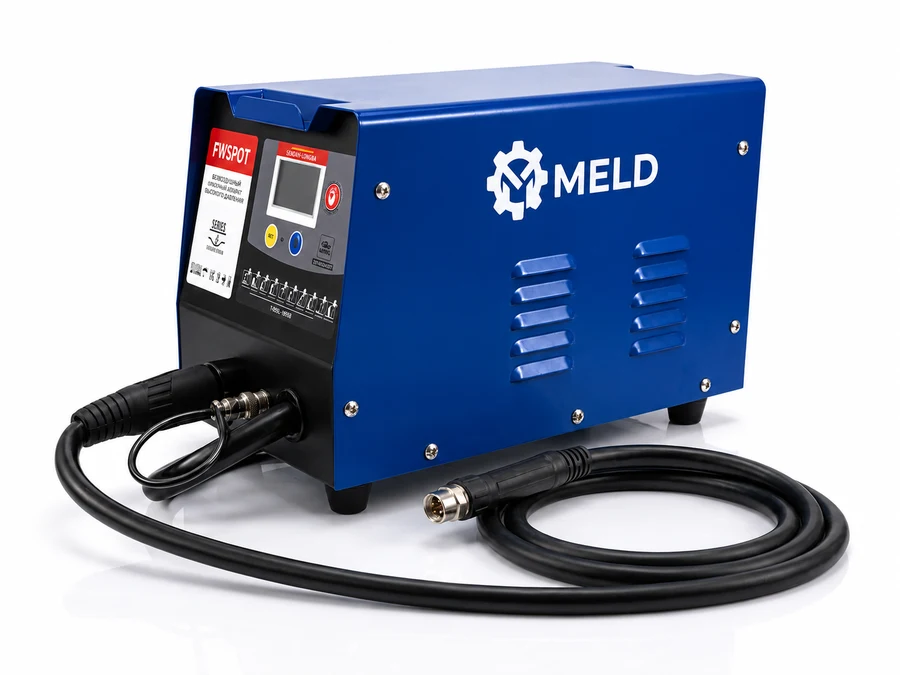
MELD 90E LSD
Точечная сварка, вытягивание вмятин и осадка металла — синергетическое управление с LCD-дисплеем и 79 уровнями регулировки.
- Сварочный ток
- 7000 А
- Питание
- 220 В
- Мощность
- 3 кВт
- Сечение
- 70 мм²
Кузовной ремонт
Оборудование для точечной сварки и вытягивания вмятин без демонтажа кузовных элементов.
Точечная сварка, вытягивание вмятин и осадка металла — синергетическое управление с LCD-дисплеем и 79 уровнями регулировки.
02 — Комплект
Сварочный пистолет, обратный молоток и оснастка — от точечной сварки до вытягивания вмятин.
LCD-дисплей, синергетическое управление, 79 уровней регулировки.
Кабель 1,7 м — хватает на любую точку кузова.
Обратный молоток для вытяжки вмятин и сварочный молоток в одном инструменте.
Треугольные, круглые и ОТ-шайбы — 90 штук, плюс волнистая проволока для протяжённых вмятин.
2 штуки с держателем — прогрев и осадка растянутого металла.
Гребёнка на 6 крюков и вакуумная присоска — вытягивание без сварки.
Длина 1,4 м, надёжный контакт на кузовных элементах.
Кейс для хранения аксессуаров, гарантийный талон и инструкция на русском языке.
03 — Вопросы
Вмятины на кузовных панелях, к которым нет доступа с обратной стороны: крылья, двери, пороги, стойки. Элемент приваривается точечно, вытягивается обратным молотком, затем участок прогревается и осаживается.
Металл толщиной от 0,6 до 1,2 мм — подходит для кузовных элементов большинства современных автомобилей. Синергетическое управление с LCD-дисплеем само выставляет базовые параметры под выбранный инструмент, а 79 уровней регулировки и 10 функциональных режимов позволяют точно подстроиться под конкретный металл.
Аппарат поддерживает как автоматический, так и ручной режим работы. Можно выбрать тип используемого инструмента, и споттер автоматически установит базовые параметры сварки. При необходимости настройки можно дополнительно скорректировать вручную кнопками «+» и «−», например с учётом толщины металла.
Споттер подходит для вытяжки длинных и протяжённых вмятин. Для таких работ предусмотрен отдельный режим приварки волнистой проволоки: она фиксируется вдоль повреждённого участка кузова, после чего за неё цепляется гребёнка с 6 крюками и производится равномерная вытяжка металла.
Перед сварочными работами поверхность необходимо зачистить от краски и других покрытий до чистого металла. Особенно важно обеспечить хороший контакт в месте крепления кабеля массы — его рекомендуется располагать как можно ближе к зоне ремонта. Правильная подготовка поверхности обеспечивает более стабильный сварочный импульс и надёжный контакт при приварке шайб, волнистой проволоки и другой оснастки.